

מאפיינים טכניים: כלי המכונה הוא ברמת דיוק גבוהה, והציר נתמך על ידי מיסב כדור כפול דיוק גבוה, ע...
ראה פרטים
 {:מִרֹאשׁ}
רכיבים קטנים נושאים בשקט משקל רב לאורך הייצור. הם מופיעים במכשירים, מכלולים מכניים, ציוד אלקטרוני, מכשור רפואי וכל מיני מוצרים מדויקים. חלקים אלה עשויים להיראות פשוטים במבט חטוף, אך ייצורם למעשה דורש שליטה קפדנית על צורה, גודל, גימור פני השטח והתאמה. אפילו סטייה זעירה יכולה להפיל את האופן שבו רכיב מתחבר לחלקים אחרים או מתפקד ברגע שהוא בשימוש.
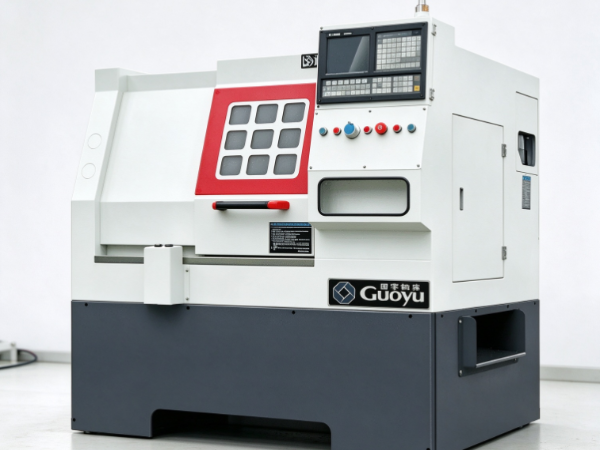
A מחרטה קטנה עם דיוק גבוה מטפל במשימות סיבוב שבו סוג זה של עיבוד מוקפד חשוב באמת. המבנה הקומפקטי שלו מתאים היטב לחלקי עבודה קטנים, בעוד שהעיצוב המכני ובקרות התפעול שלו עוזרים לשמור על תוצאות עקביות ריצה אחרי ריצה. המכונה מעצבת חלקים גליליים, יוצרת משטחים מדורגים, יוצרת חריצים ומייצרת תכונות אחרות באמצעות חיתוך מבוקר.
עם זאת, גודל המכונה לבדו לא קובע את ההתאמה לחלקים עדינים, כדאי לומר מראש. התוצאה באמת תלויה בכמה גורמים יחד - יציבות המכונה, ביצועי הציר, מצב הכלי, החזקת חלקי העבודה, תכונות החומר ועד כמה בקפידה כל פעולה מתוכננת. שליטה באלמנטים אלה עוזרת ליצרנים להבין מתי מחרטה קטנה בדיוק גבוהה מתאימה באמת לצרכי הייצור שלהם.
חלקים עדינים דורשים לעתים קרובות הסרת חומרים מבוקר הדוק. חומר העבודה עשוי לשאת פרופיל צר, קוטר קטן או מספר תכונות מחוברות שצריכות להתאים זה לזה בדיוק כמו שצריך. מחרטה קטנה ברמת דיוק גבוהה תומכת בסוג זה של עבודה על ידי שילוב אזור עבודה קומפקטי עם תנועת כלי מבוקרת.
במהלך הסיבוב, חומר העבודה מסתובב בעוד כלי חיתוך מפשיט חומר מפני השטח שלו, בעקבות נתיב מתוכנן לעיצוב החלק. בהתאם לחומר העבודה ולשיטת החיתוך, זה יכול לייצר קטעים גליליים, כתפיים, חריצים, מתחדדים והרבה תכונות אחרות.
מכונה קומפקטית גם מקלה על חלקי עבודה קטנים להגיע אליהם בפועל. המפעיל יכול להתמקד בחוזקה באזור החיתוך ולראות כיצד הכלי מתקשר עם החומר בזמן שהוא פועל. זה באמת שימושי כאשר רכיב נושא כמה פרטים עדינים או כאשר התהליך זקוק לבדיקה תכופה לאורך הדרך.
יש כאן יתרון אמיתי נוסף - היכולת לחזור על תהליך מבוסס בצורה מהימנה. ברגע שההגדרה ונתיב הכלי מחויגים, אותו רצף עיבוד יכול לרוץ על פני חלקים דומים. זה מצמצם את השונות בין הרכיבים, בתנאי שהמכונה תישאר במצב טוב וההגדרה תחזיק מעמד.
עם זאת, לא כל חלק קטן באמת זקוק למחרטה דיוק גבוהה. לעתים קרובות ניתן לייצר רכיבים פשוטים עם סובלנות רחבה על ציוד אחר לחלוטין. מחרטה קטנה ברמת דיוק גבוהה זוכה במקומה כאשר העיצוב דורש ממדים הדוקים, משטח נקי או התאמה הדוקה עם רכיבים מחוברים.
יציבות המכונה מעצבת את האיכות של חלקים עדינים ישירות. במהלך החיתוך, הציר, חומר העבודה, הכלי והמבנה התומך כולם צריכים לעבוד יחד מבלי שתזדחל פנימה תנועה לא רצויה. אפילו רטט קל יכול להשאיר סימנים גלויים על משטח או להפיל צורה של תכונה קטנה.
מכונה יציבה שומרת על כלי החיתוך נעול על הנתיב המיועד לו. זה חשוב מאוד בעת סיבוב פירים צרים, פינים קטנים, תותבים ורכיבים אחרים עם חומר מוגבל המקיף את אזור החיתוך. אם חומר העבודה זז או רוטט באמצע החיתוך, החלק המוגמר יכול להיסחף מהעיצוב המיועד.
מסגרת המכונה והרכיבים הפנימיים ניזונים כולם ליציבות זו. מבנה קשיח מתנגד היטב לכוחות חיתוך, בעוד שחלקים נעים מתוחזקים היטב תומכים בתנועה מבוקרת לאורך כל הדרך. גם סביבת ההתקנה חשובה - בסיס לא אחיד או ציוד סמוך הגורם לרטט יכול להשפיע באמת על תוצאות העיבוד.
גם היציבות אינה מסתכמת במבנה המכונה בלבד. תנאי חיתוך ותמיכה בחומר ממלאים כאן תפקידים אמיתיים. כלי הנמשך רחוק מדי מהמחזיק שלו נוטה לרטוט. חומר עבודה דק יכול להתכופף תחת לחץ חיתוך. שיטת חיתוך לא מתאימה יכולה ליצור כוח מיותר ולהשפיע על המשטח המוגמר בדרכים שקשה לחזות.
היצרנים יכולים לצמצם את הסיכונים הללו באמצעות הגדרת מכונה מתאימה, בחירת כלי נכון ובדיקה שוטפת. הם צריכים גם לשקול את הצורה והאורך של כל חלק עבודה לפני שהם מחליטים איך להחזיק ולעבד אותו.
עבור חלקים עדינים, תהליך עיבוד יציב חשוב הרבה יותר מאשר להישען על גודל המכונה או המראה בלבד. המטרה היא לשמור על שליטה בתנועה לאורך כל הפעולה, כך שכל חתך הולך לפי המסלול שהוא אמור לעשות.
הציר מסובב את חומר העבודה במהלך הסיבוב, והתנהגותו מעצבת באיזו צורה חלקה החומר עובר מעבר לכלי החיתוך. אם הסיבוב אינו אחיד או שחומר העבודה אינו מוחזק כראוי, כלי החיתוך עלול בסופו של דבר להסיר חומר בצורה לא עקבית.
עבור רכיבים קטנים, ביצועי הציר חשובים במיוחד מכיוון שאפילו הפרעה קלה יכולה להשאיר סימן בולט על הצורה המוגמרת. חלקים בעלי קטרים צרים או תכונות משטח עדינות נוטים להיות רגישים לשינויים בסיבוב, הידוק ולחץ חיתוך.
חומר העבודה צריך גם מרכז ואבטחה שנעשו נכון. יישור לקוי יכול לשלוח את החלק להסתובב מחוץ למרכז, ולהוביל להסרת חומר לא אחידה. כוח הידוק מוגזם עלול לגרום לעיוות של חומר עדין, בעוד שכוח אחיזה לא מספיק מאפשר לחומר להזיז באמצע החיתוך.
חלקי עבודה שונים דורשים שיטות אחיזה שונות. קל יחסית לאבטח רכיב קצר ומוצק. חלק ארוך ודק עשוי להזדקק לתמיכה נוספת כדי לצמצם את הכיפוף. רכיבים בעלי קירות דקים דורשים טיפול מיוחד, שכן צורתם יכולה להשתנות תחת לחץ בדרכים שלא תמיד ברורות מראש.
מצב הציר ראוי למקום בתחזוקת המכונה השוטפת. רעש חריג, רטט או שינויים בסיבוב יכולים לאותת על איחור של בדיקה. שמירה על הציר והרכיבים הקשורים במצב טוב עוזרת לשמור על תהליך עיבוד צפוי לאורך זמן.
כאשר מעריכים מחרטה קטנה עם דיוק גבוה, היצרנים צריכים לחשוב על סוגי החלקים שהם באמת מתכננים לייצר. סידור הציר, אפשרויות החזקת חלקי העבודה והתאימות לחומרים המיועדים כל אלה מעצבים אם המכונה באמת יכולה לעמוד בדרישות המשימה.
כלי החיתוך מעצב את פני השטח והפרופיל של רכיב מעובד ישירות. הוא מפשיט חומר בזמן שחומר העבודה מסתובב, כך שהמצב והגיאומטריה שלו באמת קובעים כיצד הפרופיל הסופי מתפתח.
כלי מתאים מסייע לייצר קצוות נקיים ומשטחים חלקים. אחד לא מתאים יכול להשאיר אחריו סימנים גסים, כתמים או עיוות לא רצוי. בעיות אלו נוטות להופיע בצורה בולטת יותר ברכיבים קטנים, מכיוון שאזור העבודה הדוק ותכונות עדינות משאירות מעט מקום לתקן טעויות לאחר מעשה.
בחירת הכלים תלויה בחומר, בגיאומטריית החלק וסוג הפעולה העומדים לרשותך. כלי שמעצב מתכת רכה היטב לא בהכרח יתנהג באותו אופן בחיתוך חומר קשה יותר. הכלי גם צריך להתאים לתכונה המיוצרת - חריצים, כתפיים ופרופילים צרים יכולים לדרוש קצוות חיתוך שונים או גישות שונות לחלוטין.
שחיקת הכלים היא גורם נוסף שאי אפשר להתעלם ממנו. כאשר קצה נשחק, הוא חותך פחות בצורה נקייה ויוצר יותר חום או לחץ. זה משנה את גימור פני השטח ומשנה את אופן האינטראקציה של הכלי עם חומר העבודה הכולל. בדיקה קבועה מסייעת לתפוס שחיקה לפני שהיא גורמת לבעיות איכות חוזרות ונשנות בהמשך הקו.
הגדרת הכלים חשובה בדיוק כמו בחירת הכלים, בכנות. קצה החיתוך צריך מיקום נכון, והכלי צריך לשבת מוחזק היטב במקומו. עודף כלי עבודה מזמין יותר רטט. יישור לקוי יכול לעוות את הצורה המתקבלת וליצור תנאי חיתוך לא אחידים שקשה לעקוב אחריהם.
עבור ייצור חוזר, מצב הכלי ראוי לניטור מתמשך לאורך כל התהליך. החלפה או התאמת כלי שחוק בזמן הנכון עוזרת לשמור על עקביות בין החלקים, והיא מצמצמת את הסיכוי שאצווה שלמה תזדקק לבדיקה נוספת או עיבוד מחדש.
מחרטה קטנה עם דיוק גבוה יכולה לתמוך בעיבוד מפורט, בטח, אבל התוצאה המוגמרת מסתכמת באמת ביחסים בין המכונה, כלי החיתוך וחומר העבודה יחד. אלמנטים אלה צריכים להתייחס כמכלול ולא להתייחס אליהם כאל בחירות נפרדות שנעשו במנותק.
חומרים שונים מגיבים לחיתוך בדרכים שונות באמת. מתכות מסוימות מכונות בקלות ומייצרות משטחים נקיים בתנאים מתאימים. אחרים מייצרים יותר חום, לובשים כלי חיתוך במהירות או מתעוותים תחת לחץ. הבדלים אלו מעצבים את בחירת המכונה, הכלי ושיטת העיבוד מלכתחילה.
אלומיניום לרוב משרת היטב רכיבים קלים. הוא מתאים לפעולות מפנה בצורה סבירה, אם כי גיאומטריית הכלים ותנאי החיתוך עדיין מעצבים את איכות פני השטח שיוצאים החוצה. פליז מופיע באביזרים, מחברים וחלקים מכניים קטנים. התנהגות העיבוד שלו שונה מאלומיניום ומפלדה, כך שהכלי והתהליך עשויים להזדקק להתאמה בהתאם.
רכיבי פלדה משרתים מגוון רחב של מטרות מכניות. דרישות העיבוד שלהם מסתכמות בסוג הפלדה, מצבה וצורת החלק המיוצר. חומרים קשים יותר נוטים להציב דרישות גדולות יותר הן לכלי החיתוך והן למערך המכונה.
התנהגות החומר הופכת חשובה במיוחד כאשר חלק נושא קירות דקים, פיר צר או קצוות עדינים. כוחות חיתוך יכולים לכופף או לעצב מחדש את חומר העבודה באופן בלתי צפוי. רכיב שנראה קשיח לחלוטין לפני העיבוד יכול להפוך לגמיש בצורה מפתיעה ברגע שהחומר מתחיל לרדת.
היצרנים צריכים לקחת בחשבון חומר בשלב התכנון עצמו. הם צריכים להבין כיצד הוא מגיב לחיתוך, כיצד הוא יוחזק והאם רצף העיבוד המתוכנן עשוי להשפיע על צורתו לאורך הדרך. זה מוביל לבעיות שבאמת קשה לתקן ברגע שחלק כבר מעובד במלואו.
בחירת החומר גם מעצבת את המשטח המוגמר. אותה שיטת חיתוך יכולה להניב תוצאות שונות למדי על פני מתכות שונות. מצב הכלי, תמיכת חלקי העבודה ותנאי החיתוך צריכים להיבחר תוך התחשבות בחומר.
מחרטה קטנה ברמת דיוק גבוהה מתאימה לחלקים עדינים כאשר היכולות שלה תואמות באמת לעיצוב החומר והרכיבים בהישג יד. המכונה לא אמורה לקבל הערכה בנפרד מהעבודה בפועל שהיא צפויה לבצע.
הידוק חלקי העבודה מחזיק את החומר במקומו במהלך העיבוד. זה אולי נשמע כמו שלב הכנה פשוט, אבל זה באמת מעצב את הממדים המוגמרים, איכות פני השטח ומידת החזרה של חלק על פני אצווה.
רכיבים קטנים יכולים להיות מסובכים לאבטחה מכיוון שהם מציעים אזור מגע מוגבל לאחיזה. אם חומר העבודה לא מוחזק מספיק חזק, כוחות החיתוך יכולים להזיז אותו באמצע הפעולה. עם זאת, מהדקים אותו בחוזקה מדי, והחומר עלול להתעוות - נכון במיוחד כאשר הרכיב נושא קירות דקים או מבנה עדין.
שיטת ההחזקה צריכה להתאים לצורה ולגודל של חומר העבודה בהישג יד. רכיב גלילי קצר מאובטח בקלות מספיק עם צ'אק או קולט מתאים. חלק ארוך עשוי להזדקק לתמיכה נוספת כדי לשמור על כיפוף בשליטה. רכיבים בעלי צורות יוצאות דופן עשויים לדרוש סידור אחיזה שהוכן במיוחד שנבנה במיוחד עבורם.
יישור נכון חשוב לא פחות. אם חומר העבודה אינו מרוכז כראוי, הכלי מסיר חומר בצורה לא אחידה. זה יכול להפיל קוטר, ריכוזיות, והקשר בין תכונות שונות היושבות על אותו חלק.
ההידוק צריך גם להישאר עקבי בעת ייצור אצווה של רכיבים דומים. שינויים באופן שבו חלק מתמקם יכולים להכניס שינויים, גם כאשר המכונה מפעילה את אותה תנועה מתוכנתת בכל פעם. הגדרה ניתנת לחזרה מקלה בהרבה על האחיזה ברצף העיבוד המיועד לאורך כל הריצה.
היצרנים צריכים לבדוק בקביעות את משטחי המגע ורכיבי האחיזה לאיתור לכלוך, נזק או בלאי. חלקיקים קטנים הנלכדים בין חומר העבודה למשטח האחיזה שלו עלולים להפיל את המיקום. רכיבי אחיזה שחוקים יכולים גם להפחית את האחיזה או להפוך את היישור לפחות צפוי ממה שהוא אמור להיות.
המטרה לאורך כל הדרך היא לתמוך בחומר העבודה מבלי להעלות לחץ מיותר. הידוק מתאים מאפשר לכלי החיתוך להסיר חומר בזמן שהחלק נשאר יציב באמת - חשוב במיוחד בעת עיבוד של פירים קטנים, פינים, שרוולים ורכיבים אחרים התלויים ביישור מדויק לעבודה נכונה.
המכונה הנכונה תלויה באמת בחלקים המיוצרים, בחומרים המעורבים ובזרימת העבודה הצפויה לייצור. מכונה שנבנתה עבור פיני מתכת קצרים עשויה לשאת דרישות שונות מאלה המיועדות לפירים ארוכים או רכיבים עמוסים בתכונות מפורטות.
היצרנים יכולים להתחיל בחפירה בציורי החלק עצמם. הצורה הכללית, הממדים הקריטיים, דרישות פני השטח והקשר בין התכונות עוזרים להגדיר את משימות העיבוד בפועל. מידע זה נותן בסיס מעשי להשוואת מכונות זמינות זו לצד זו.
מספר גורמים ראויים לתשומת לב אמיתית במהלך הבחירה:
קיבולת חלקי עבודה - המכונה צריכה להתאים לקוטר, אורך וצורה כללית של הרכיבים המיועדים.
ביצועי ציר - הסיבוב צריך לתמוך בפעולות החיתוך שהחומר ועיצוב החלק דורשים בפועל.
סידור כלי עבודה - המכונה צריכה לאפשר לכלי החיתוך הנדרשים להגיע למשטחים הרלוונטיים ללא כאבי ראש מיותרים.
מערכת בקרה - בקרות צריכות לתמוך ברצף העיבוד המיועד ולאפשר למפעילים לנהל את התהליך בצורה ברורה לאורך כל הדרך.
החזקת חלקי עבודה - צ'אקים, קולטים ואפשרויות תמיכה זמינות צריכות להתאים לגודל ולצורה של החלקים המדוברים.
גישה לתחזוקה - רכיבים הזקוקים לבדיקה או התאמה שגרתית צריכים להישאר נגישים באמת לשירות.
דרישות הסדנה - המכונה צריכה להתאים לשטח הפנוי ולהתאים לסביבת העבודה בה היא תגור.
היצרנים צריכים גם לשקול אם המכונה יכולה להתמודד עם כל מגוון הפעולות המתוכננות. חלק מהרכיבים צריכים רק סיבוב בסיסי; אחרים דורשים פניה, חריצים, השחלה או מספר שינויים במיקום הכלי לאורך הדרך. התכונות הנדרשות ראויות לבדיקה לפני בחירה כלשהי של מכונה.
קלות ההגדרה היא נקודה מעשית נוספת ששווה לשקול. כאשר בית מלאכה מייצר חלקים שונים בקבוצות קטנות, מפעילים צריכים לעתים קרובות להחליף כלים, סידורי אחזקה ותוכניות עיבוד באופן קבוע למדי. תהליך הגדרה ברור עוזר לצמצם עיכובים שניתנים להמנע והופך את הייצור לקל יותר לניהול היומיומי.
החלטת הרכישה צריכה לשקף את צרכי הייצור בפועל ולא את גודל המכונה בלבד. מכונה קומפקטית עשויה להתאים לבית מלאכה עם שטח מוגבל, כמובן, אבל כושר העבודה ופונקציות ההפעלה שלה עדיין צריכות להתאים לחלקים שהיא באמת תייצר.
עיבוד עיבוד עקבי מסתכם במצבו של הציוד ובאופן זהירות התהליך מנוהל באופן כללי. אפילו מכונה מתאימה באמת יכולה להניב תוצאות משתנות אם הכלים מתבלים, חלקי עבודה נצמדים בצורה שונה להפעלה, או תחזוקה מחליקה מבעד לסדקים.
הליך הגדרה ברור מסייע למפעילים להכין את המכונה באותה צורה בכל פעם. זה יכול לכסות את מיקום הכלים, יישור חלקי העבודה, סידורי אחיזה ורצף פעולות העיבוד. כאשר השלבים הללו מתועדים כראוי, למפעילים יש משהו קונקרטי לבדוק את ההגדרה מולו.
הבדיקה צריכה להתרחש במהלך הייצור, לא רק לאחר שכל חלק כבר סיים. בדיקת רכיבים נבחרים לאורך הדרך יכולה לחשוף שינויים במידות, במראה פני השטח או בהתאמה לפני שהם מתפשטים. אם מתעוררת בעיה, המפעיל יכול לחפור בגורם שלה לפני שהיא תשפיע על חלקים נוספים בהמשך הקו.
שיטות המדידה צריכות להתאים לרכיב בהישג יד. מידות חיצוניות פשוטות נבדקות בסדר עם כלי מדידה סטנדרטיים, בעוד שתכונות קטנות יותר או מערכות יחסים מורכבות יותר עשויות לדרוש שיטות בדיקה אחרות לחלוטין. הנקודה האמיתית היא שימוש בשיטה שיכולה להעריך למעשה את התכונה הנשלטת.
תחזוקת המכונה תומכת גם בחזרה. ניקוי אזור העבודה, בדיקת רכיבים נעים, ניטור התנהגות הציר ובדיקת מחזיקי הכלים עוזרים לסמן תנאים שעלולים להשפיע על העיבוד לפני שהם גורמים לבעיות. התחזוקה צריכה לפעול לפי הוראות המכונה עצמה לצד הצרכים של סביבת הייצור בה היא פועלת.
על המפעילים להישאר ערניים לשינויים במהלך החיתוך עצמו. רטט בלתי צפוי, רעש יוצא דופן, גימור משטח לקוי או היווצרות שבבים לא עקבית יכולים לסמן שהתהליך זקוק לתשומת לב. סימנים אלו לא תמיד מגיעים לאותה סיבה, כך שהגדרת המכונה, הכלי, החומר וחומר העבודה ראויים לבדיקה יחד ולא בנפרד.
תכנון הייצור יכול לעשות הבדל אמיתי גם כאן. קיבוץ של חלקים דומים יחד מצמצם את השינויים בהגדרות, תוך שמירת הכלים וציוד החזקת העבודה מאורגן מקלה הרבה יותר. עבור סדנאות המייצרות רכיבים מותאמים אישית, תיעוד של הגדרות מוצלחות יכול להשתלם גם כאשר עבודות דומות יחזרו מאוחר יותר.
עיבוד של חלקים עדינים באמת דורש תשומת לב לאורך כל התהליך. המכונה יוצרת את תנועת החיתוך, בוודאי, אבל מפעילים, כלים, אחיזת עבודה, בדיקה ותחזוקה כולם ניזונים לתוצאה הסופית ביחד. מחרטה קטנה עם דיוק גבוה מתאימה לעבודה מסוג זה כאשר יכולות העיצוב והתפעול שלה תואמות את מה שהחלקים המיוצרים דורשים בפועל.

מאפיינים טכניים: כלי המכונה הוא ברמת דיוק גבוהה, והציר נתמך על ידי מיסב כדור כפול דיוק גבוה, ע...
ראה פרטים
מאפיינים טכניים: כל המחרטים יצוקים באופן אינטגרלי עם 250 חומרים כדי להבטיח עיבוד קשיחות ושלמות...
ראה פרטים
מאפיינים טכניים: מחגרות CNC של מסילות קו מושקות באופן אינטגרלי עם 250 חומרים כדי להבטיח עי...
ראה פרטים
מאפיינים טכניים: כלי המכונה מצויד במערכת שימון אוטומטית כמותית, המבצעת שימון מרכזי לסירוגין על...
ראה פרטים
מאפיינים טכניים: בהתבסס על טכנולוגיה מתקדמת בינלאומית, העיצוב של כלי מכונה זה הוא בעל מאפיינים...
ראה פרטים
מחרטת CJK-0632 Precision Precision Precision Cnc Lathe נועדה לענות על הצרכים התובעניים של תהליכי ...
ראה פרטיםצוות המומחים הדיגיטליים והעסקים שלנו ינחה אותך לכיוון הנכון.
בואו נדבר
ZHEJIANG GUOYU CNC Tool Co., Ltd. מסתמך על ניסיון עשיר, טכנולוגיה מקצועית ושיטות מתקדמות כדי להבטיח את איכות מוצריה, כך שלקוחות יוכלו ליהנות משירות מקצועי ומתחשב יותר.
 [email protected]
 +86-576-82879226
 אזור התעשייה Xialiang, מחוז לוקיאו, העיר טאיז'ו, מחוז ג'ג'יאנג, סין
זְכוּת יְוֹצרִים © ZHEJIANG GUOYU CNC Tool Co., Ltd. כֹּל הַזְכוּיוֹת שְׁמוּרוֹת.
